Beschreibung
PAT10
| Eigenschaften | Einheit | Standart | Resultat |
|---|---|---|---|
| Trübheit | % | ASTM D1003 | 5.4 |
| Leuchtkräftig | % | ASTM D1003 | 88.5 |
| Biegefestigkeit | MPa | ASTM D790 | 67 |
| Elastizitätsmodul | MPa | ASTM D790 | 1580 |
| Bruchzähigkeit | J/m2 | ISO 20795.1 | 13200 |
| Bruchdehnung | % | ASTM D638 | 25 |
| Kerbschlagbiegeversuch | J/m | ASTM D256 | 31 |
| Wärmeformbeständigkeit | ℃ | ASTM D648 | 67 |
| Härte | Shore D | ASTM D2240 | 81 |
| Viskosität | mPa·s | ASTM D4212 | 925 |
| Wasserdampfsorption | % | ASTM D570 | 0.9 |
PAT10 ist ein hochtransparentes Harz mit großer Leistung und lang anhaltender Klarheit. Es zeichnet sich durch hohe Dimensionsstabilität, Leistungsstabilität, Farbstabilität, hohe Zähigkeit und Schlagfestigkeit aus. Es ist eine hohe Beständigkeit gegen UV-Alterung, was bedeutet, dass es im Laufe der Zeit nicht leicht vergilbt. Ein fertiges Druckprodukt mit diesem Harz hat eine hohe Lichtdurchlässigkeit und geringe Diffusion ähnlich wie Acryl.
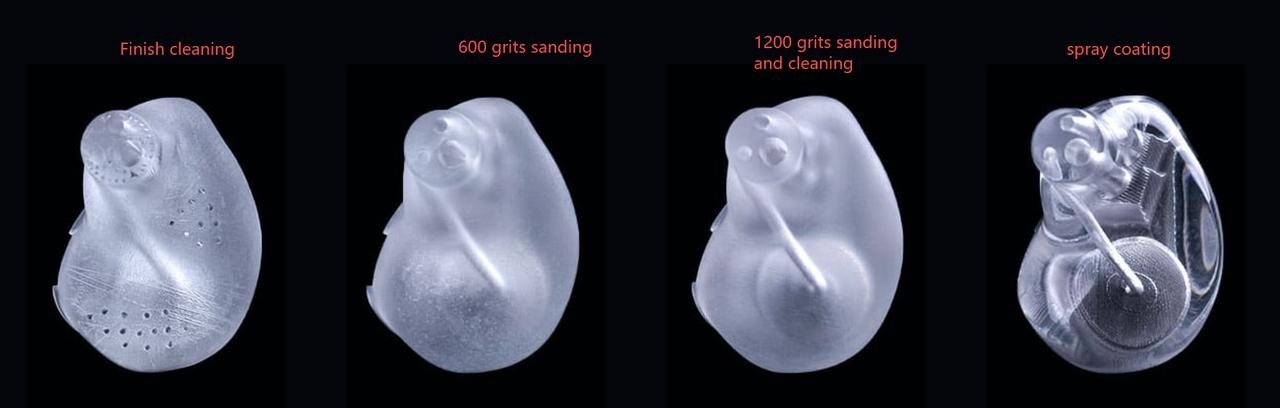
PAT10 Post-Processing für transparenten Teile
- Manuelles Schleifen
Verwenden Sie eine Reihe von nassen Schleifpapieren von 400 bis 1200 Körnern, um die Druckschichtlinie und die Stützpunkte zu entfernen. Es wird empfohlen, den Sandpapierspiegel jeweils um 200 Körnung zu erhöhen. Die Kratzer aus dem vorherigen Level sollten beseitigt werden, bevor sie zum nächsten Level wechseln. Die Oberfläche der Probe hat nach 1200 Körnung eine feine mattierte Textur.
- Polieren
Sie den Teil Sie können zuerst beginnen, das Teil mit Wasser zu reinigen, um das Mahlpulver zu entfernen. Verwenden Sie dann IPA oder 95% Alkohol mit Mikrofasertuch, um die Oberfläche des Teils abzuwischen, um das Restpulver und die Fingerabdrücke zu entfernen.
- Sprühbeschichtung
Vor der Beschichtung sollten Sie das Teil trocknen. Wenn nicht, wird die Beschichtungsqualität abnehmen. Je mehr Sie schleifen, desto besser ist die Klarheit. Die Sprühumgebung sollte frei von Staub sein. Wir empfehlen die Verwendung von klarem Acrylspray oder sogenanntem Kfz-Lack. PAT10 bindet gut an die meisten Sprühfarben. Eine weitere Möglichkeit ist die Verwendung von UV-Lack. Es hat eine bessere Gesamtlackierung als der Automobillack wie das gedruckte Teil vor dem Polieren. Der UV-Lack muss unter breitem UV-Licht ausgehärtet werden, ein Teil der UV-Beschichtung könnte die 3D-Druckteile spröde machen. Probenprüfung wird vor dem Gebrauch empfohlen.